Новости

Процесс производства резиновых конвейерных лент

I. Подготовка сырья (индивидуальная рецептура)

Три категории основного сырья точно дозируются в соответствии с условиями эксплуатации:

Резиновое сырье

Базовый каучук (Натуральный каучук/NR, SBR, EPDM, NBR) + Армирующие добавки (технический углерод, диоксид кремния) + Система вулканизации (сера, ускорители) + Функциональные добавки (антиоксиданты, износостойкие добавки, антипирены, пластификаторы).

Различаются по применению: резина верхнего покрытия (износостойкость и ударопрочность), резина нижнего покрытия (низкое трение) и внутренняя/обезжиренная резина (специально для приклеивания к каркасу).

Базовые материалы каркаса

Основа ткани: полиэстер (EP), нейлон (NN) или хлопковое полотно; обеспечивает высокую прочность, многослойную несущую способность.

Сердечник из металлокорда: Металлокорд оцинкованный; предназначен для работы на больших расстояниях и в горнодобывающей промышленности с высоким напряжением.

Связующие агенты

Раствор для погружения RFL (резорцин-формальдегид-латекс): предотвращает расслоение между резиной и тканью или стальным кордом.


II. Процесс смешивания (приготовление резиновой смеси; определяет основные свойства)

Сырье взвешивается и подается в закрытый внутренний смеситель; смешивание происходит при высоких температурах (120–160°C) и высоком давлении в течение 10–15 минут, чтобы обеспечить полное диспергирование сажи и присадок в базовой резине, предотвращая агломерацию или преждевременную вулканизацию (подгорание).

Компаунд выгружают в открытую мельницу для дальнейшего перемешивания и охлаждения для снятия внутренних напряжений.

Раскаточная машина прессует компаунд в листы фиксированной толщины; их охлаждают и дают постоять/созреть в течение 4–24 часов для стабилизации пластичности.

Образцы проверяются на твердость, прочность на разрыв и прочность сцепления; некачественные партии обрабатываются повторно, а листы, прошедшие проверку, сохраняются по категориям для использования в будущем.


III. Предварительная обработка каркаса (важно для повышения прочности соединения)

1) Предварительная обработка холста ткани

Холст распрямляют и обеспыливают, затем погружают в ванну RFL и сушат; это образует на поверхности волокон холста связующую пленку, предотвращающую последующее расслоение или разделение. 2) Предварительная обработка стального троса

Тросы из оцинкованной стали подвергаются обезжириванию и удалению ржавчины с последующим фосфатированием для создания шероховатого фосфатного слоя, который значительно улучшает проникающее сцепление с резиновым сердечником; все тросы выпрямляются под равномерным натяжением при подготовке к следующему этапу.


IV. Каландрирование + формование (многослойная сборка для изготовления зеленого пояса)

Вариант А: Тканевый сердечникконвейерная лентаформирование

Резиновое покрытие с помощью четырехвалкового каландра: предварительно обработанный холст проходит через каландровые валки с постоянной скоростью, при этом тонкий слой резиновой сердцевины равномерно наносится на обе стороны для получения одно- или двусторонней прорезиненной ткани;

Многослойная сборка: слои прорезиненной ткани выравниваются и укладываются друг на друга в соответствии с конструкцией (например, 3, 4 или 5 слоев), при этом между слоями наносится тонкое покрытие из резиновой сердцевины для удаления захваченного воздуха;

Наносятся нижний и верхний покрывные резиновые слои (при этом верхний слой – износостойкий), а для уплотнения боковых сторон – краевая резина;

Валки холодного прессования уплотняют сборку, устраняя пузырьки воздуха и морщины, образуя невулканизированную зеленую ленту.

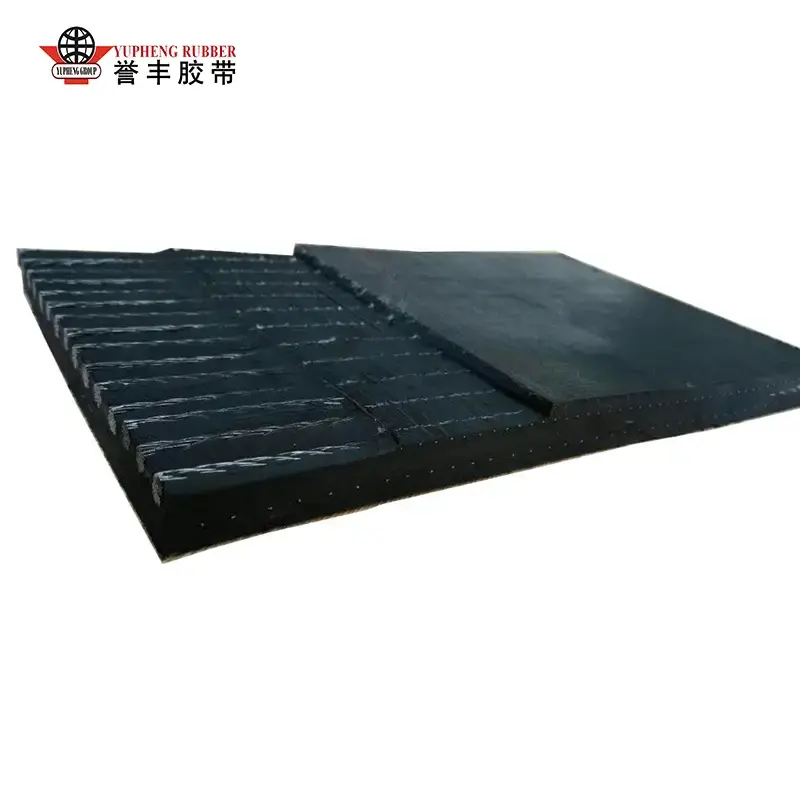
Вариант Б: Формирование конвейерной ленты со стальным тросовым сердечником (Высокопрочное применение)

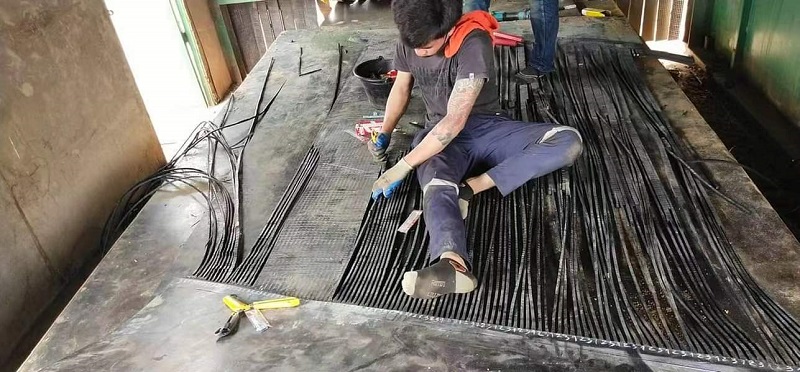
Несколько стальных тросов расположены через равные промежутки и имеют постоянное натяжение на формовочном столе, чтобы обеспечить равномерное распределение нагрузки;

Укладывают нижний слой резины сердечника, в резину плоско заделывают кабели и наносят промежуточный слой наполнительной резины для заполнения зазоров между кабелями;

Нанесены утолщенные верхние и нижние резиновые слои покрытия и уплотнительная резина боковых кромок;

Вакуумное холодное прессование уплотняет сборку, предотвращая образование воздушных карманов или вздутий между кабелями и резиной.

Специализированные производные продукты

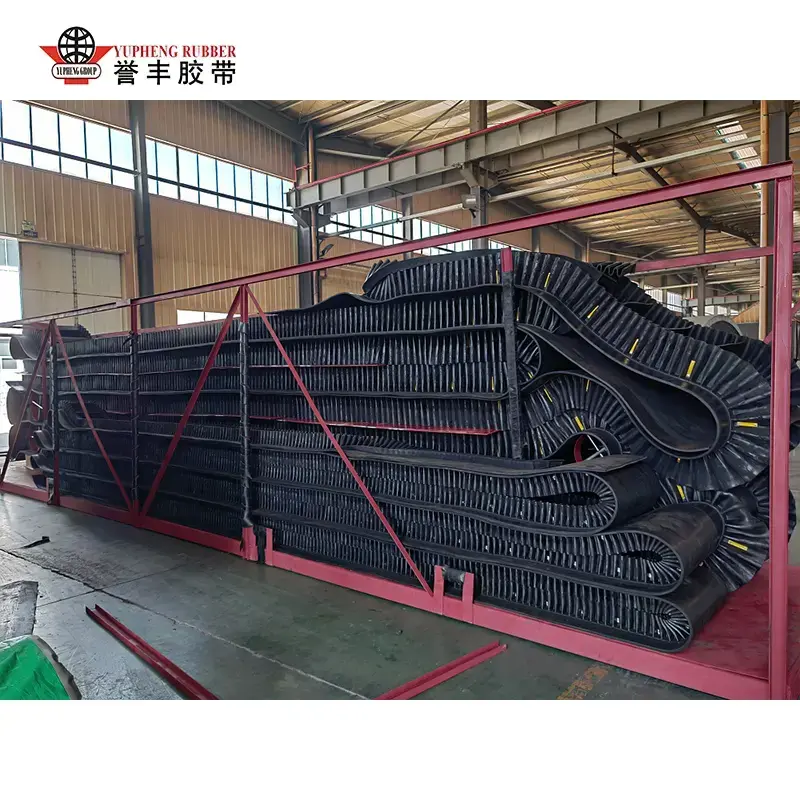
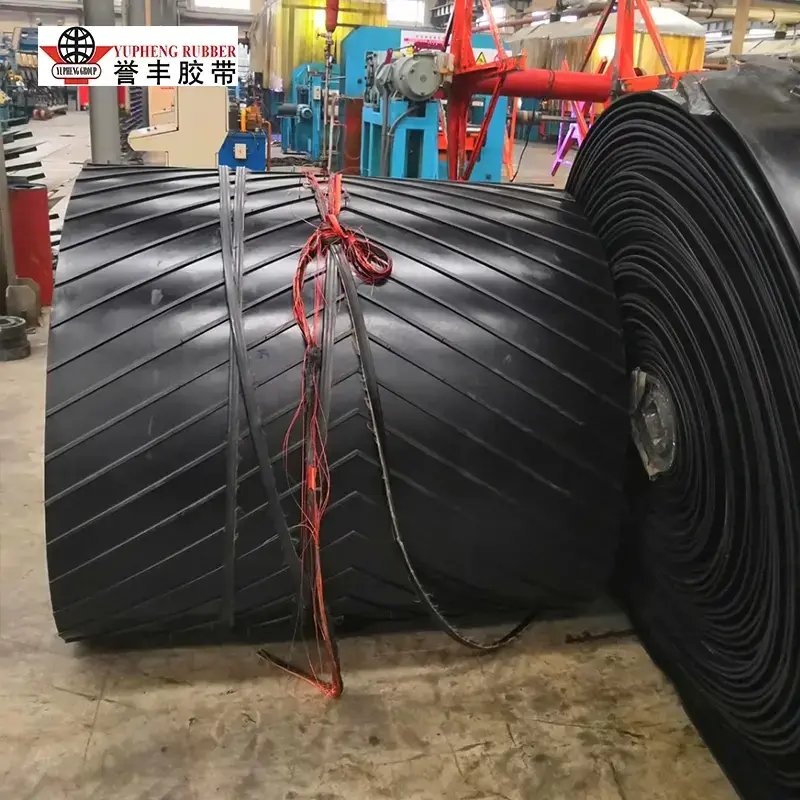
Боковые стенки, планки и резиновые листы с рисунком устанавливаются одновременно во время формования, чтобы получить интегрированную заготовку с противоскользящим или крутым уклоном.конвейерные ленты. 


V. Вулканизация (процесс отверждения сердцевины; постоянное сшивание каучука)

Вулканизация — это важнейший этап, который превращает «заготовку из мягкой сырой резины» в высокопрочное готовое изделие. Используются два основных типа оборудования:

Плоский вулканизационный пресс (периодический процесс; для малой и средней ширины или специальных лент)

Заготовка ремня помещается между многослойными нагреваемыми плитами. Условия процесса: температура 140–160°С, давление 1,5–3 МПа, время вулканизации от 15 до 60 минут в зависимости от толщины. Под воздействием высокой температуры и давления молекулы резины сшиваются, сплавляя слои резины и армирующую структуру в единое целое.

Барабанный вулканизатор непрерывного действия (массовое производство стандартных плоских лент для перевозки на большие расстояния)

Стальной ремень непрерывно протягивает заготовку ленты с постоянной скоростью над нагретым барабаном под давлением для непрерывной вулканизации. Этот метод подходит для длинных конвейерных лент (километровая длина), обеспечивая равномерную толщину и отсутствие секционных стыков.

После вулканизации ремень подвергается медленному, постепенному процессу охлаждения, чтобы предотвратить растрескивание или деформацию, вызванную тепловым расширением и сжатием.


VI. Постобработка и отделка

Охлаждение и отверждение: воздушное или водяное охлаждение для полного снижения температуры и снятия внутренних вулканизационных напряжений;

Обрезка кромок: удаление лишних заусенцев/заусенцев с обеих сторон для стандартизации ширины ремня;

Обработка поверхности: шлифовка, полировка и маркировка (модель печати, класс прочности, характеристики и дата производства);

Специальная обработка: перфорация, резка на определенную длину и горячее сращивание готовых соединений по мере необходимости.


Похожие новости
Оставьте мне сообщение
X
Мы используем файлы cookie, чтобы предложить вам лучший опыт просмотра, анализировать трафик сайта и персонализировать контент. Используя этот сайт, вы соглашаетесь на использование нами файлов cookie. политика конфиденциальности
ОтклонятьПринимать